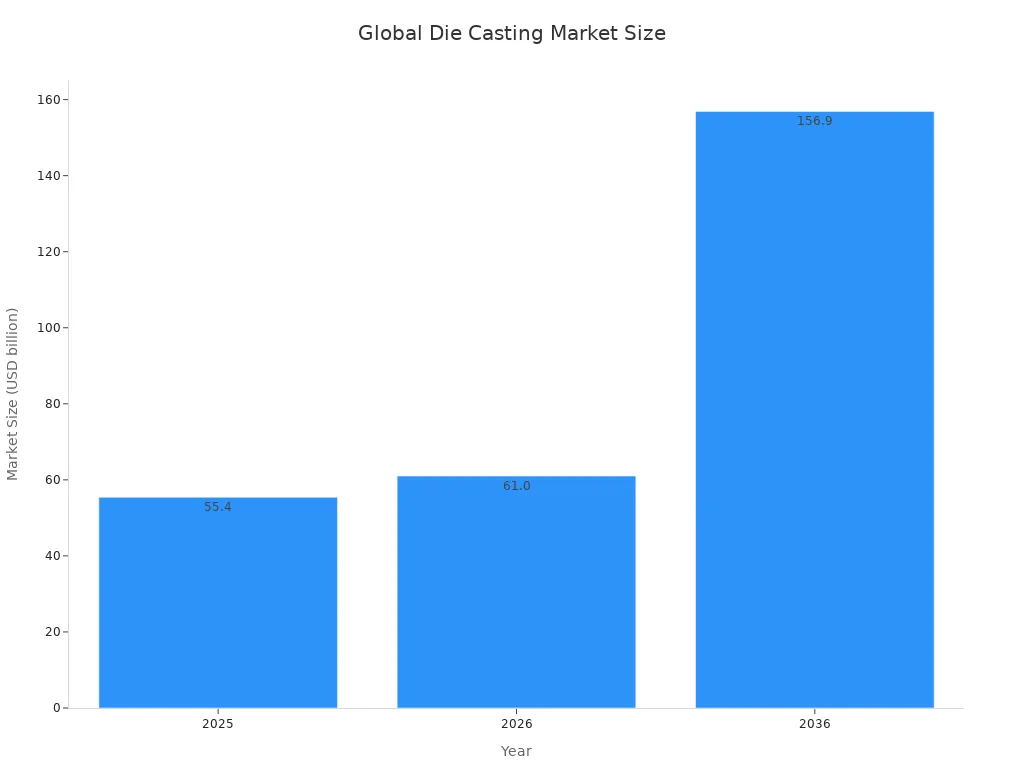
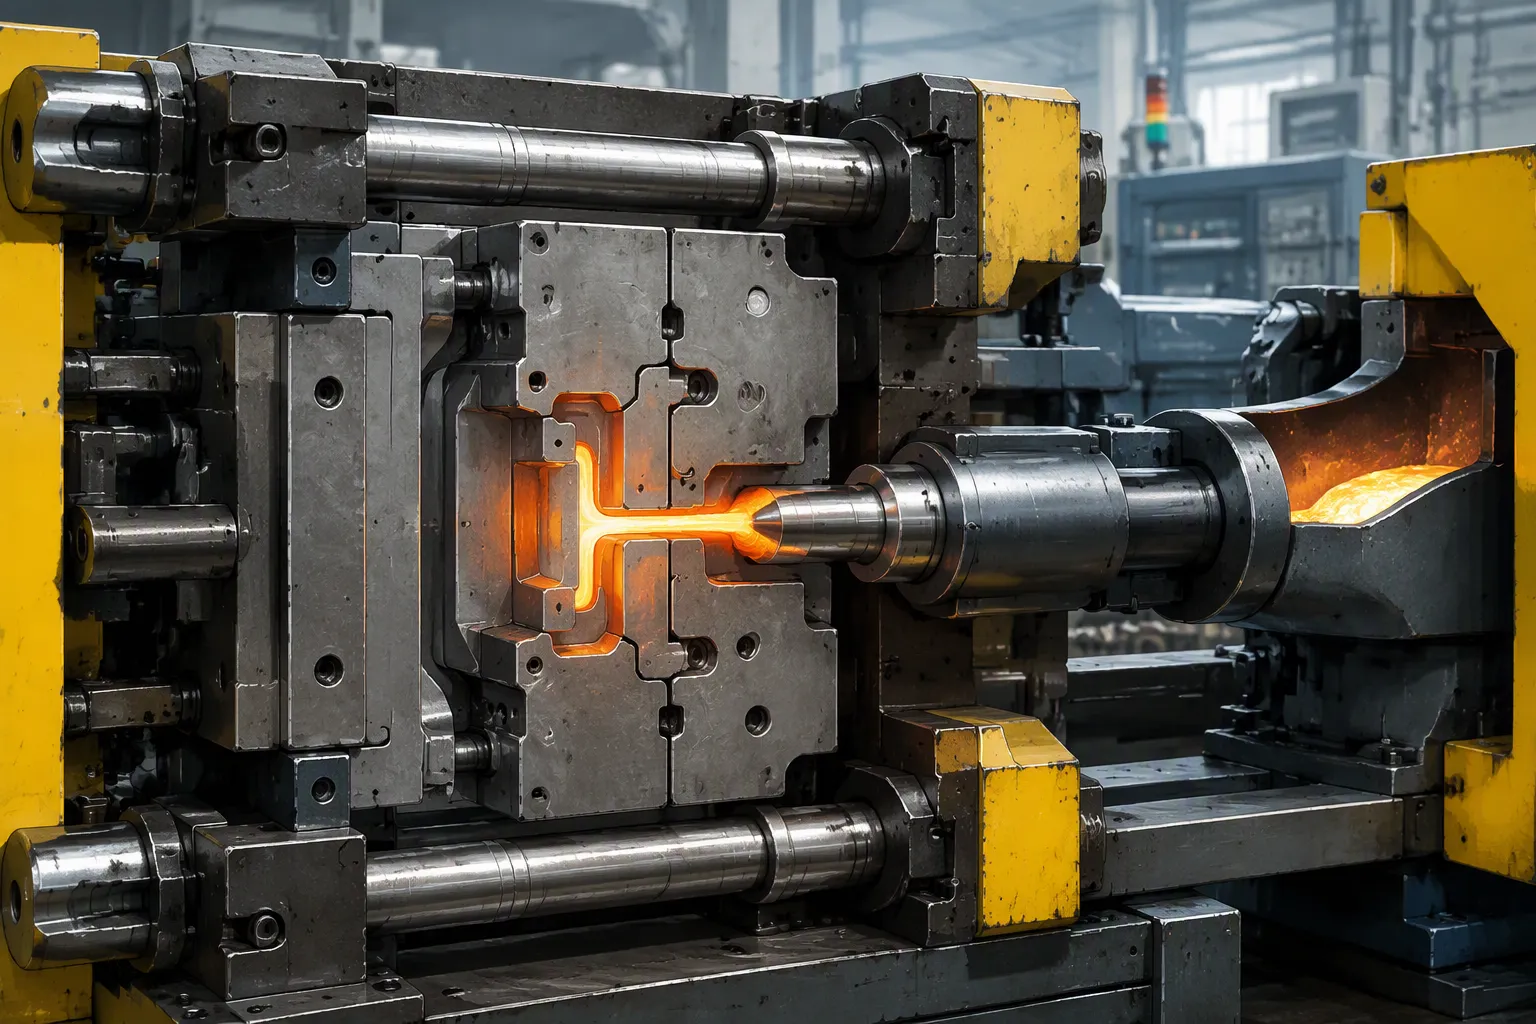
Aprenderás cómo funciona una máquina de fundición a presión, paso a paso, de principio a fin. Este artículo explica la secuencia exacta de acciones que realiza la máquina para convertir el metal fundido en una pieza terminada. El proceso de fundición a presión pasa por cinco etapas claras: preparación, inyección, enfriamiento, expulsión y acabado. Cada etapa depende de la anterior. Verá cómo este proceso de conformado de metales ofrece velocidad y precisión a escala. El mercado mundial de fundición a presión alcanzó los 55.400 millones de dólares en 2025 y puede alcanzar los 156.900 millones de dólares en 2036, con un crecimiento anual del 10,0%. Ese crecimiento muestra cuán vital se ha vuelto este proceso de fundición de metales. También aprenderá cómo el método de fundición a presión maneja formas complejas con resultados repetibles.
Conclusiones clave
La fundición a presión tiene cinco pasos principales: preparación, inyección, enfriamiento, expulsión y acabado.
Los pasos finales, como el recorte y la inspección, garantizan que la pieza final cumpla con los estándares de calidad.
Preparación de la máquina de fundición a presión
La preparación sienta las bases para cada carrera exitosa. Se comienza con una máquina de fundición a presión que está limpia, calentada y lista para recibir metal fundido. Esta etapa cubre dos tareas críticas: cuidar el molde y llevar el metal a su temperatura adecuada.
Limpieza y lubricación del molde
El molde, a menudo llamado troquel, suele estar hecho de acero y es específico para cada proyecto. Debes limpiarlo a fondo antes de cada ciclo de producción. La limpieza ultrasónica funciona bien aquí. Sumerge el troquel en un tanque ultrasónico calentado a aproximadamente 80 °C durante aproximadamente 5 a 15 minutos . Las ondas sonoras de alta frecuencia crean burbujas de cavitación que eliminan suavemente óxidos, agentes desmoldantes, aceite y otros contaminantes. Después de la limpieza, enjuague el troquel con agitación con burbujas de aire durante aproximadamente un minuto. Luego puede aplicar un tratamiento de deshidratación o pasivación en caliente durante aproximadamente un minuto para evitar la corrosión. Termine con una inspección manual para confirmar los estándares de calidad.
La lubricación sigue a la limpieza. . Los agentes desmoldantes se aplican mediante pulverización, con una concentración ajustada a la complejidad de la fundición y la temperatura del molde. Los lubricantes para émbolo reducen la fricción durante el disparo. Los lubricantes para eyectores mantienen el sistema de expulsión en movimiento libremente. Los productos antisoldadura evitan que el metal fundido se adhiera a la superficie del troquel. Los sistemas a base de agua proporcionan enfriamiento durante la aplicación, mientras que los sistemas sintéticos y a base de aceite sirven como portadores del lubricante.
Calentar el molde y fundir el metal
Calientas el molde a una temperatura controlada antes de la inyección. Este paso evita la solidificación prematura y ayuda a que el metal fluya hacia cada detalle de la cavidad. Mientras tanto, se funden aleaciones de fundición a presión en un horno. La elección del metal afecta a todo el proceso de fundición a presión. El zinc se funde a 385°C (725°F) , lo que lo hace ideal para la fundición a presión en cámara caliente. El magnesio tiene un punto de fusión más alto, alrededor de 1100 °F (593 °C) , y aún puede funcionar en fundición a presión en cámara caliente a pesar del calor adicional requerido. El aluminio resiste altas temperaturas de funcionamiento y se adapta a la fundición a presión en cámara fría. Estas diferencias explican por qué los tipos de fundición a presión se dividen en métodos de fundición a presión en cámara fría y caliente. Cada metal exige su propio perfil térmico.
El proceso de fundición a presión: inyección de metal
Paso 2: la inyección es el corazón de cada operación de fundición a presión. Aquí es donde la máquina de fundición a presión transforma la aleación líquida en una pieza moldeada. El proceso de fundición a presión pasa ahora de la preparación a la acción. Se cierra el troquel y luego se fuerza el metal fundido hacia la cavidad del molde bajo una presión intensa. El proceso de fundición a alta presión depende de que ambas acciones trabajen juntas.
Cerrando el molde
Debes unir las dos mitades del troquel antes de comenzar cualquier inyección de metal. La fuerza de sujeción los mantiene cerrados contra la fuerza del metal entrante. Esta fuerza es más importante de lo que muchos operadores creen. Una sujeción insuficiente permite que la fuerza de apertura del metal fundido inyectado separe las mitades del troquel. Se forman rebabas, la presión de la cavidad disminuye y la porosidad aumenta. Una sujeción excesiva no ofrece ningún beneficio de calidad y, en cambio, acelera el desgaste de las matrices y las barras de unión. Un proveedor automotriz de primer nivel especificó una vez una máquina de 800 toneladas para una caja de transmisión. Aparecieron destellos intermitentes después de meses de buena producción. Una variación de la presión hidráulica del 12% había reducido la fuerza de sujeción real por debajo de 720 toneladas. La reparación costó aproximadamente $85,000 en tiempo de inactividad, retrabajo y actualizaciones hidráulicas.
Condición de la fuerza de sujeción
Mecanismo
Efecto sobre la calidad de la fundición
Consecuencias adicionales
Insuficiente
La fuerza de apertura del metal fundido inyectado (presiones superiores a 200 MPa) separa las mitades del troquel
formularios flash; caídas de presión en la cavidad; Relleno incompleto y mayor porosidad.
Caras del troquel dañadas; deriva dimensional; vida útil más corta de la herramienta
Excesivo
La fuerza de sujeción excede lo necesario, lo que sobrecarga los troqueles y las barras de unión.
No hay ninguna mejora correspondiente en la calidad de las piezas.
Desgaste acelerado; las barras de unión se estiran y pierden precarga; el consumo de energía aumenta
La fuerza de sujeción no actúa sola. Interactúa con la velocidad de inyección, la temperatura del troquel y la aplicación del agente desmoldante. Una máquina que mantiene su fuerza de sujeción establecida dentro de ±1% del objetivo ofrece resultados más consistentes que una con una tolerancia más flexible. Esta es la razón por la que algunas máquinas de 800 toneladas superan a otras del mismo tonelaje nominal.
Empujar metal bajo presión
Un émbolo accionado neumáticamente empuja el metal fundido desde un depósito hacia la cavidad del troquel. Este es el núcleo de la inyección de metales . La alta presión obliga al metal a rellenar formas intrincadas y detalles finos. Las presiones de inyección típicas en la fundición a presión a alta presión oscilan entre 10.000 y 20.000 psi . Las máquinas modernas pueden funcionar a presiones de inyección de hasta 100 MPa (14.500 psi) . La presión de inyección depende del caso de uso, pero generalmente oscila entre 1500 y 25 000 PSI..
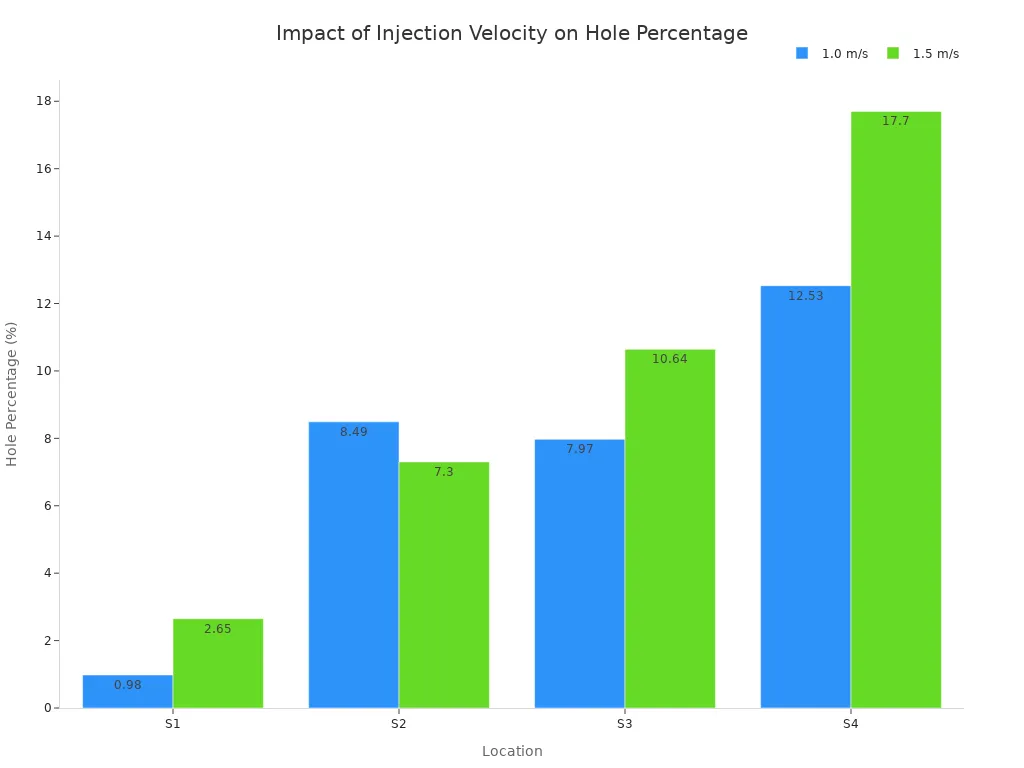
La velocidad de inyección controla cómo fluye el metal líquido dentro del molde. A 1,5 m/s , el metal líquido que se llena en la cavidad 1 es rápido, provocando una atomización frontal del metal que impacta la pared de la cavidad en todas direcciones después del reflujo. La combinación de reflujo de metal y flujo no está intacta y se forma una pequeña cantidad de gas después de la solidificación, lo que genera pequeños agujeros. En comparación con 1,0 m/s, el tamaño del agujero en S2 disminuye significativamente a 1,5 m/s, pero un solo agujero en S2 tiene un área mayor y está distribuido uniformemente en el centro.
A 1,0 m/s, el metal líquido entra primero en la cavidad número 3 con un flujo relativamente estable; a 1,5 m/s, se producen salpicaduras extensas en el frente del flujo al entrar en la misma cavidad.
A medida que avanza el flujo, a 1,0 m/s el chapoteo produce más cavidades en la cavidad No. 1; a 1,5 m/s el estado del flujo es más caótico con fuertes salpicaduras.
Durante el llenado medio, a 1,0 m/s el frente de flujo en la cavidad No. 1 pasa suavemente por la protuberancia; a 1,5 m/s el frente de flujo está cerca del extremo de llenado.
En etapas de llenado posteriores, a 1,0 m/s, la acumulación de metal líquido en la protuberancia dificulta el flujo posterior; a 1,5 m/s entra mucho metal líquido en la ranura de rebose.
En las etapas finales de llenado, a 1,0 m/s se forman estructuras de vórtice en las esquinas de la cavidad No. 3; a 1,5 m/s se llena la cavidad nº 1.
El estado de flujo del metal líquido en la cavidad del molde afecta significativamente los defectos del orificio durante la fundición. La velocidad de inyección es uno de los factores que controlan este estado de flujo. Ya sea que ejecute fundición a presión en cámara caliente o fundición a presión en cámara fría, se aplica el mismo principio. El proceso de fundición a presión recompensa el control cuidadoso tanto de la fuerza de sujeción como de la velocidad de inyección.
Pasos del proceso de fundición a presión: enfriamiento y solidificación
Una vez finalizada la inyección, los pasos del proceso de fundición a presión pasan del llenado a la congelación. El metal dentro de la cavidad del troquel ahora se enfría y toma la forma del molde. Esta etapa decide si tu parte sale sólida o está plagada de vacíos internos. Aquí controlas dos cosas: cómo se enfría el metal y cuánto tiempo lo presionas.
Cómo se enfría el metal en la cavidad
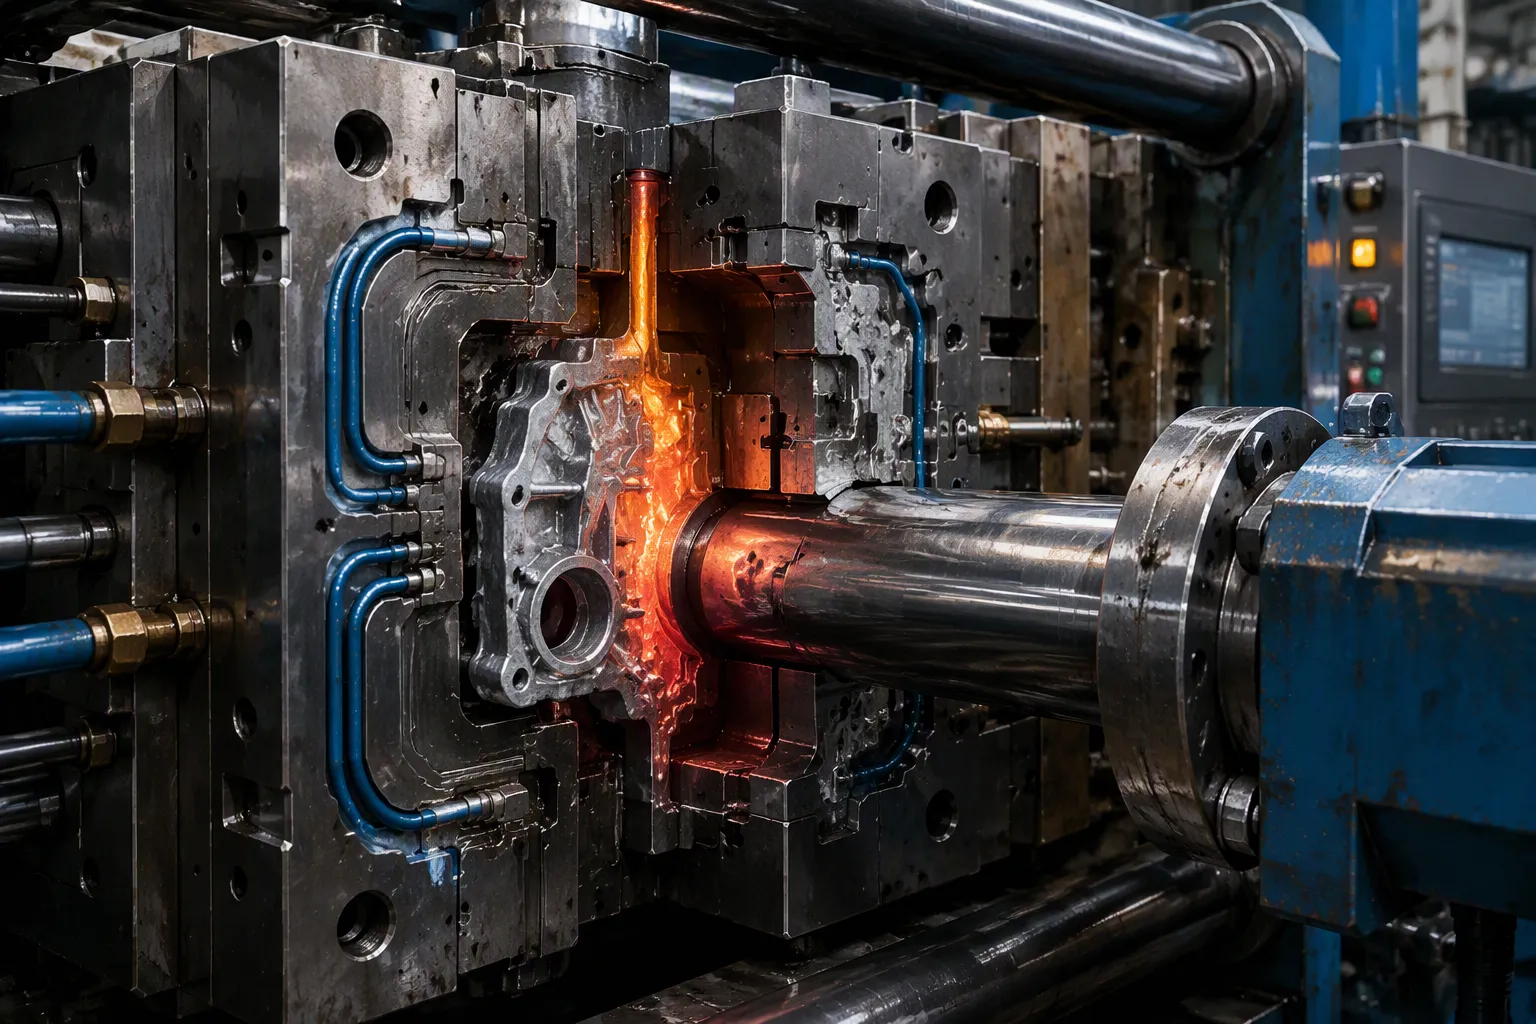
El metal fundido comienza a perder calor en el momento en que toca la superficie del troquel. El calor fluye desde la aleación líquida hacia la matriz de acero, que lo transporta a través de canales de enfriamiento internos . El metal más cercano a la pared del troquel se solidifica primero, formando una piel. Esa piel se espesa hacia adentro hasta que toda la sección transversal se vuelve sólida. La pieza ahora refleja la forma de la cavidad.
La velocidad de enfriamiento depende de varios factores. El espesor de la pared es lo más importante. Las secciones gruesas retienen el calor por más tiempo y tardan más en congelarse. Las costillas finas y las protuberancias pierden calor rápidamente. La temperatura del troquel también influye. Una matriz más caliente retarda la solidificación. Un troquel más frío lo acelera. Debe equilibrar estos factores para cada geometría que ejecute.
El enfriamiento desigual crea problemas. Si una sección se congela antes que otra, la región aún líquida no puede extraer metal del área ya sólida. Se forman huecos por contracción. Más tarde los verá como porosidad en una superficie mecanizada o como una vía de fuga en una pieza estanca a la presión. La fundición a presión a alta presión reduce este riesgo al mantener el metal bajo presión durante la congelación. El mismo principio se aplica ya sea que utilice fundición a presión en cámara caliente o en cámara fría.
Mantener la presión durante el enfriamiento
La presión no se detiene cuando la cavidad se llena. La máquina de fundición a presión mantiene el émbolo hacia adelante y mantiene la presión de intensificación durante la solidificación. Este paso separa una buena fundición de una mala.
El mecanismo es sencillo. A medida que el metal se enfría, se encoge. Sin presión adicional, esa contracción aleja el metal de la pared del troquel y deja huecos. Mantener la presión fuerza a que entre metal adicional en la cavidad para compensar. El resultado es una pieza más densa y fuerte.
El tiempo es tan importante como el nivel de presión. Debes aguantar el tiempo suficiente para que la puerta se congele. Una vez que la puerta se solidifica, ya no puede entrar más metal en la cavidad. La presión después de ese punto no hace nada.
Si el tiempo de retención es demasiado corto , la presión tiene menos oportunidades de estabilizar las dimensiones y soportar la pieza fundida a medida que pasa a la solidificación.
Mantenga una presión de retención constante durante la solidificación. Esto ayuda a prevenir la porosidad por contracción al introducir metal adicional en áreas que de otro modo podrían formar huecos.
La coherencia es la palabra clave. Un proceso de fundición a presión que varía su presión de retención de un disparo a otro produce piezas con una densidad inconsistente. Quieres el mismo perfil de presión en cada ciclo. Esa repetibilidad es lo que hace que la fundición a presión a alta presión sea confiable para aplicaciones exigentes. Los pasos del proceso de fundición a presión que sigue aquí determinan la calidad interna de cada pieza que envía.
Fundición a presión a alta presión: expulsión de la pieza fundida
Paso 3: la expulsión de la cavidad comienza una vez que el metal se ha solidificado por completo. La máquina de fundición a presión ahora pasa de mantener la presión a liberar la pieza terminada. Esta etapa exige precisión. Una expulsión descuidada daña la pieza fundida, desgasta los troqueles y ralentiza el ciclo. Debes abrir el molde y empujar la pieza hacia afuera sin dejar marcas ni deformar su forma.
Abriendo el molde
La máquina de fundición a presión libera la fuerza de sujeción y separa las dos mitades del molde. La mitad permanece fija. El otro se desliza hacia atrás para exponer el yeso. Esta acción debe realizarse sin problemas. Cualquier vacilación o desalineación puede arrastrar la pieza por la superficie del troquel y rayarla.
El proceso de fundición a presión ahora depende de los ángulos de inclinación adecuados. Draft permite que la pieza se suelte sin resistencia. Un tiro insuficiente aumenta la fuerza necesaria para liberar la pieza fundida. Esa fuerza adicional empeora el daño a la superficie y aumenta el riesgo de deformación. Debe establecer los ángulos de inclinación basándose en las condiciones de liberación reales, no en conjeturas. Todas las ventajas de la fundición a presión (velocidad, precisión y repetibilidad) dependen de una separación limpia en este momento.
Usando pines eyectores
Los pasadores eyectores empujan la pieza solidificada fuera del troquel. Estos pasadores se colocan en superficies no visibles o no estéticas , como puertas o zonas de desbordamiento. Colóquelos en elementos estructurales como nervaduras o protuberancias para distribuir la fuerza de manera uniforme. Las superficies planas y perpendiculares funcionan mejor. Los pasadores redondos se adaptan al uso general, mientras que los pasadores cuadrados o rectangulares se encargan de trabajos que necesitan más fuerza o área de contacto. El acero endurecido resiste el desgaste en la mayoría de las aplicaciones. Los pasadores recubiertos, como el acero nitrurado, funcionan bien con metales abrasivos.
El diseño de los pasadores afecta directamente el acabado de la superficie. . Muy pocos pasadores o pasadores de tamaño insuficiente concentran la fuerza y dañan la superficie de fundición. Expulsar demasiado pronto, mientras la pieza todavía está caliente y débil, provoca distorsión. Debe distribuir el área de expulsión adecuada en las regiones estructuralmente sólidas, controlar el tiempo de expulsión en función de la temperatura de la pieza y pulir e inspeccionar las superficies de los pasadores con regularidad. Este paso 3: la fase de expulsión de la cavidad separa la buena fundición a alta presión de la mala fundición a alta presión. Ya sea que ejecute fundición a presión en cámara caliente o fundición a presión en cámara fría, se aplican las mismas reglas. La fundición a alta presión permite altas tasas de producción y formas intrincadas, pero sólo cuando la eyección se diseña alrededor de la fundición.
Terminando la fundición a presión
Recorte de rebabas y eliminación de guías
Después de la expulsión, la pieza todavía lleva exceso de material. Debe eliminar los destellos, los corredores, las compuertas y los desbordamientos antes de que se envíe la fundición a presión. Esta etapa completa el proceso de fundición a presión y prepara la pieza para su aplicación final.
Varios métodos manejan este trabajo. El recorte manual se adapta a lotes de producción pequeños y perfiles complejos, aunque conlleva el mayor contenido de mano de obra. Los troqueles de recorte proporcionan una eliminación rápida y repetible de rebabas en piezas estables. Los equipos abrasivos o desbarbadores eliminan las aletas residuales. Las rutas química y térmica se aplican en casos especiales con estrictos controles de compatibilidad y seguridad. Para retirar guías y portones, la desgasificación vibratoria sacude o hace girar las piezas para que el portón se rompa con poca fuerza. La eliminación de recortes utiliza un corte limpio para piezas más grandes o aquellas que necesitan una mayor calidad de acabado superficial. Después de retirarlo, puede volver a fundir y reciclar el material sobrante de la puerta, el canal y el bebedero.
Tratamiento e inspección de superficies
Los tratamientos de superficie cambian el aspecto y el rendimiento de la fundición a presión. El anodizado crea una capa de óxido para el acabado, el color y la protección de la superficie del aluminio fundido adecuado. El recubrimiento en polvo aplica una capa protectora de color curada para carcasas, cubiertas y soportes. La galvanoplastia proporciona un acabado metálico o una apariencia decorativa. El granallado elimina las incrustaciones y ajusta la textura. La pasivación mejora el comportamiento químico de la superficie para requisitos de corrosión o recubrimiento. Estas opciones le permiten hacer coincidir la fundición a presión con su entorno de servicio.
La inspección confirma que la pieza cumple con las especificaciones. Comienza con una inspección visual en busca de grietas, desgarros, agujeros, huecos, falta de relleno, distorsiones y dobleces. La inspección dimensional utiliza micrómetros, medidores de roscas y tapones, máquinas CMM y medidores funcionales. La inspección química con espectrometría de fluorescencia de rayos X verifica la composición de la aleación. Las pruebas no destructivas incluyen inspección con tintes penetrantes, pruebas radiográficas y pruebas ultrasónicas para detectar defectos internos. Los ensayos destructivos cubren los ensayos de tracción y los ensayos de dureza. Las aleaciones de fundición suelen seguir las especificaciones ASTM, AMS y SAE. Las ventajas de la fundición a presión (piezas precisas y complejas con excelente acabado superficial y precisión dimensional) solo se mantienen cuando el acabado y la inspección se realizan de manera consistente. Las limitaciones de la fundición a presión, como la formación de rebabas, exigen esta atención final. Ya sea que ejecute fundición a presión en cámara caliente o fundición a presión en cámara fría, el acabado determina lo que recibe el cliente.
Conoces las cinco etapas de la fundición a presión: preparación, inyección, enfriamiento, expulsión y acabado. Cada etapa alimenta a la siguiente, formando un proceso de fundición continuo. La fundición a presión premia la velocidad, la precisión y la repetibilidad. La fundición a presión ofrece piezas precisas a altas tasas de producción. Las ventajas de la fundición a presión incluyen un excelente acabado superficial y tolerancias ajustadas. Las limitaciones de la fundición a presión, como la flash, exigen un acabado cuidadoso. Cada ejecución de fundición a presión depende del paso de fundición a presión anterior. Este proceso de casting funciona mejor cuando controlas cada etapa. Las máquinas de fundición a presión convierten el metal fundido en piezas terminadas con una consistencia notable. El éxito de la fundición a presión proviene de la comprensión de la secuencia. Domina la fundición a presión una vez que la desgloses paso a paso.
Preguntas frecuentes
¿Qué metales funcionan mejor en una máquina de fundición a presión?
El zinc se funde a 385°C (725°F) y se adapta a los métodos de cámara caliente. El magnesio necesita alrededor de 593 °C (1100 °F) y todavía funciona en sistemas de cámara caliente. El aluminio soporta altas temperaturas y se adapta a los métodos de cámara fría. Su elección depende de las necesidades de la pieza y del tipo de máquina.
¿Por qué es importante la fuerza de sujeción durante la inyección?
La fuerza de sujeción mantiene las mitades del troquel cerradas contra el metal entrante. Muy poca fuerza permite que el troquel se abra, lo que provoca rebabas y porosidad. Demasiada fuerza desgasta las matrices y las barras de unión sin mejorar la calidad. Quiere una fuerza constante dentro de una tolerancia estricta.
¿Cómo afecta la velocidad de inyección a la calidad de la pieza?
La velocidad de inyección controla cómo fluye el metal líquido dentro de la cavidad. A 1,5 m/s, las salpicaduras crean pequeños agujeros dispersos. A 1,0 m/s, el flujo se mantiene más estable en algunas cavidades. Debe ajustar la velocidad para cada geometría de pieza para reducir la porosidad.
¿Por qué mantener la presión después de que se llena la cavidad?
El metal se encoge al enfriarse. Mantener la presión empuja metal adicional hacia la cavidad para llenar esa contracción. Este paso evita huecos internos y hace que la pieza sea más densa. Debes aguantar el tiempo suficiente para que la puerta se congele.
¿Qué pasos de acabado necesita una fundición a presión?
Se recortan los flashes, los corredores y las puertas después de la expulsión. Los tratamientos superficiales como el anodizado o el recubrimiento en polvo cambian la apariencia y la protección. La inspección comprueba las dimensiones, la composición de la aleación y los defectos internos. Estos pasos garantizan que la pieza cumpla con sus especificaciones.
EMAIL:
lh@longhuamachine.com
CONTAR:
+8619305527239
HABLA A:
First Western Building, Yanshan Industrial Park, Bengshan District, Bengbu City, Provincia de Anhui
Longhua Die Casting Machine Co., Ltd fue fundada en Bengbu, provincia de Anhui, China. Es una empresa profesional de alta tecnología dedicada al diseño, fabricación y venta de máquinas de fundición a presión de cámara fría y equipos periféricos de fundición a presión.

 Español