El proceso de fundición a presión convierte el metal fundido en piezas precisas en seis pasos principales. Una descripción general clara del proceso ayuda a cualquier comprador a seguir el recorrido completo.
Preparación de troqueles
fusión de metales
Inyección
Enfriamiento
Expulsión
Recorte y acabado
Cada paso depende de una máquina de fundición a presión, parámetros cuidadosos y operadores capacitados. El proceso de fundición da forma a cada pieza fundida a presión, y la fundición a alta presión ofrece tolerancias estrictas a gran velocidad. Esta guía explica cada etapa, el equipo involucrado, los defectos comunes y cómo elegir un socio. Los equipos que fabrican piezas de fundición valoran este conocimiento de fundición. Una línea de fundición a presión bien gestionada protege el molde y produce piezas de fundición a presión de calidad en cada ciclo.
Un buen diseño de molde controla la forma, la calidad y el costo de la pieza; Previene defectos como marcas de flujo y porosidad.
Elegir la aleación adecuada y controlar la temperatura son claves para obtener piezas resistentes y precisas.
La presión de inyección, la velocidad y el tiempo de enfriamiento deben equilibrarse para evitar defectos y mantener rápida la producción.
Un socio confiable de fundición a presión con un sólido control de calidad garantiza que las piezas cumplan con las especificaciones y reduzca los plazos de entrega.
Paso 1: preparación del troquel y diseño del molde
El diseño del molde es un paso crítico porque determina la forma y las características de la pieza final fundida. Los ingenieros diseñan el molde con una mitad de tapa y una mitad de eyector . La línea divisoria es donde se encuentran estas dos mitades. El troquel está diseñado para que la pieza fundida permanezca en la mitad del eyector y los pasadores del eyector la empujen hacia afuera. La corriente de aire en superficies paralelas a la dirección de apertura del troquel permite una fácil expulsión. Los filetes eliminan los bordes y esquinas afilados. Las protuberancias necesitan un espesor de pared uniforme para una máxima integridad y resistencia. Las nervaduras añaden soporte sin aumentar el espesor de la pared. Los agujeros y las ventanas necesitan un tiro generoso para evitar que se agarren durante la solidificación.
El diseño de la puerta controla la entrada de metal fundido. Una mala ubicación de la puerta provoca marcas de flujo, cierres fríos y gas atrapado. El diseño de ventilación permite que el aire escape durante la inyección. Una mala ventilación provoca porosidad del gas y picaduras en la superficie. El diseño de enfriamiento gobierna la solidificación. El enfriamiento desigual provoca contracción, deformación y desviación dimensional. La posición del pasador eyector deja marcas visibles. La precisión del molde determina el margen de mecanizado CNC y la consistencia del lote.
Limpieza, lubricación y precalentamiento del troquel
Los operadores limpian el troquel antes de cada ejecución. Rocían lubricante para ayudar a la expulsión y proteger la superficie del troquel. Los lubricantes para matrices forman una película protectora que previene la soldadura y proporciona una liberación suave de la pieza fundida. Los lubricantes para émbolo minimizan el desgaste de la punta y el manguito del émbolo. Se sugiere agua blanda para diluir los lubricantes para troqueles a base de agua. Se ha utilizado agua con hasta 100 ppm de dureza total sin efectos adversos.
Tubo de alimentación (máquina de fundición a presión de cámara fría)
315–427°C
La temperatura adecuada del troquel y la cobertura de lubricante protegen el molde y garantizan piezas fundidas de calidad en cada ciclo.
Por qué el diseño de moldes da forma a la pieza final
El diseño del molde afecta directamente la calidad , el costo y el tiempo de entrega de la pieza. La ubicación de la línea de separación afecta el pulido, el recubrimiento y la inspección de la apariencia. Los ingenieros deben confirmar la línea de separación antes del diseño del molde para superficies visibles. El diseño de la puerta controla la entrada de metal fundido. La mala ubicación de la puerta o el desequilibrio provocan marcas de flujo, cierres fríos, gas atrapado, áreas débiles y defectos visibles en las superficies cosméticas. El diseño de ventilación permite que el aire escape durante la inyección. Una ventilación deficiente provoca porosidad del gas, picaduras en la superficie, áreas débiles y problemas de mecanizado, especialmente en las caras estructurales o de sellado. El diseño de enfriamiento gobierna la solidificación. El enfriamiento desigual provoca contracción, deformación, deformación, puntos calientes, desviación dimensional y tiempos de ciclo más largos. La posición del pasador eyector deja marcas visibles. La colocación en áreas cosméticas requiere pulido, recubrimiento o rediseño adicional. La precisión del molde determina el margen de mecanizado CNC y la consistencia del lote. Una precisión deficiente genera stock inestable, orificios desplazados, problemas con la cara de sellado y mayores costos de inspección.
Paso 2: fusión de metales y selección de aleaciones
Elegir la aleación adecuada
El proceso de fundición a presión se basa en aleaciones no ferrosas . El aluminio, el zinc y el magnesio son las tres opciones más comunes. Cada metal aporta propiedades distintas a las piezas fundidas a presión.
Las aleaciones de aluminio dominan la fundición a presión a alta presión . Alloy 380 ofrece un excelente equilibrio entre propiedades mecánicas y rentabilidad. Proporciona buena resistencia, resistencia a la corrosión y conductividad térmica. Las carcasas de transmisión, los componentes del motor y la electrónica suelen utilizar esta aleación. La aleación 383 ofrece mejor resistencia al calor y fluidez que la 380. Se adapta a piezas complejas y de paredes delgadas. La aleación 413 proporciona una estanqueidad a la presión excepcional para cilindros hidráulicos y bloques de motor. A360 ofrece una resistencia a la corrosión superior y mayor resistencia que el 380. B390 ofrece una resistencia al desgaste excepcional para componentes de frenos y bombas automotrices.
Aleación
Propiedades clave
Usos comunes
Aleación de aluminio 380
Excelente equilibrio entre propiedades mecánicas y rentabilidad; buena resistencia, resistencia a la corrosión y conductividad térmica; fácil de moldear y mecanizar
Cajas de transmisión, componentes de motor, marcos de muebles, electrónica.
Aleación de aluminio 383
Mejor resistencia al calor y fluidez que 380; resistencia a la corrosión mejorada; Excelente para piezas complejas de paredes delgadas.
Piezas complejas de automóviles, carcasas eléctricas, electrónica de consumo.
Aleación de aluminio 413
Excepcional estanqueidad a la presión; excelente resistencia a la corrosión; alta conductividad térmica y eléctrica; buena castabilidad
Cilindros hidráulicos, bloques de motor, cajas de engranajes.
Aleación de aluminio A360
Resistencia superior a la corrosión; mayor resistencia que 380; excelentes propiedades mecánicas; un poco más difícil de lanzar
Componentes de motor, carcasas de transmisión, equipos industriales.
Aleación de aluminio B390
Excepcional resistencia al desgaste y alta dureza; Menos dúctil y más difícil de mecanizar.
Bloques de motor, componentes de frenos, bombas para automóviles.
Las aleaciones de zinc se funden a temperaturas más bajas. Reducen el uso de energía y prolongan la vida útil de la herramienta. Las aleaciones de magnesio ofrecen la densidad más baja entre las tres.
Control de fusión y temperatura
La fusión convierte lingotes, retornos y chatarra en metal fundido utilizable. Tanto los hornos de gas como los eléctricos sirven para este propósito. Un horno de fusión suministra metal . Un horno de mantenimiento mantiene una reserva controlada cerca de la máquina de fundición. Los hornos de mantenimiento amortiguan los cambios de demanda y reducen las oscilaciones de temperatura.
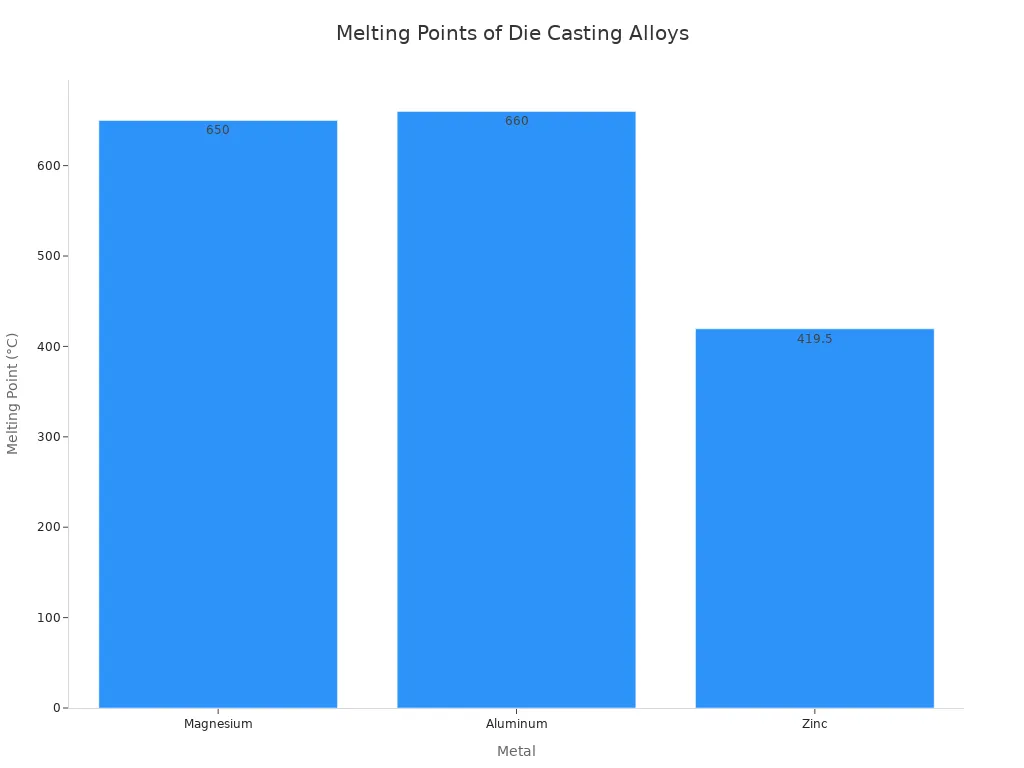
El control preciso de la temperatura es esencial. La temperatura del metal fundido debe alcanzar su punto de fusión sin sobrecalentarse. El magnesio se funde a 650°C . El aluminio se funde a 660°C. El zinc se funde a 419,5°C.
Después de fundirse, el metal se vierte en moldes . Este paso de verter metal fundido en un molde requiere matrices precalentadas para evitar el choque térmico. Luego, el metal se enfría y solidifica en condiciones controladas. Una vez enfriadas, los trabajadores retiran las piezas fundidas para realizar pasos finales como recortar, desbarbar o mecanizar. El control adecuado de la fusión y la temperatura afecta directamente la calidad de cada pieza fundida a presión producida.
Paso 3: Inyección en la máquina de fundición a presión
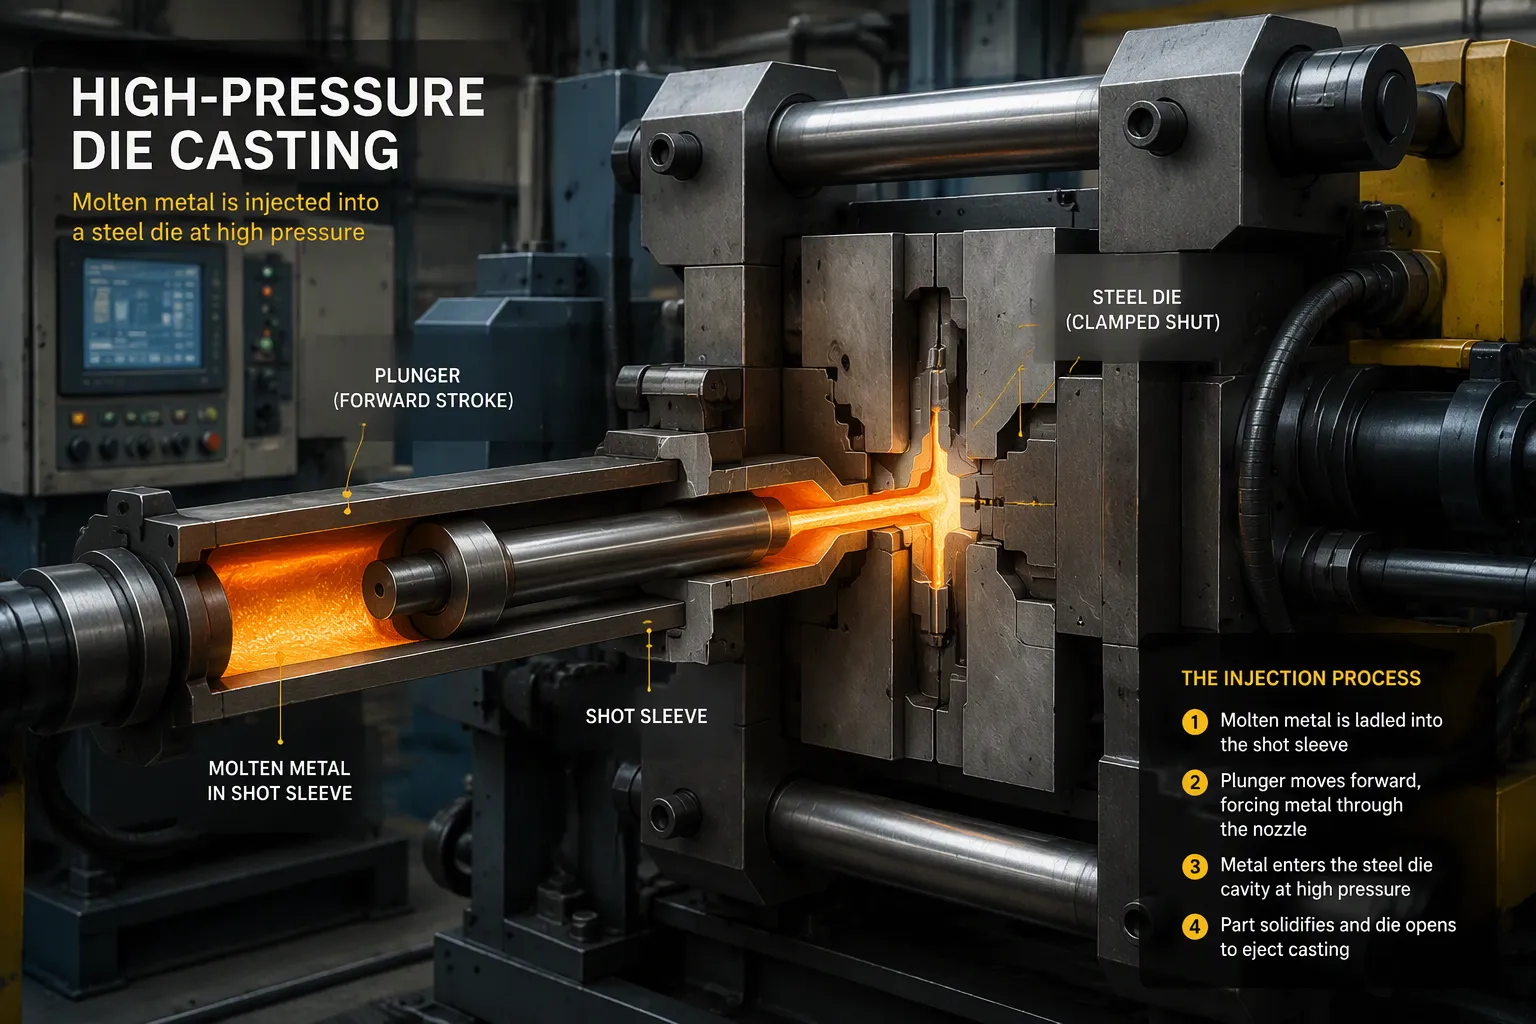
La inyección es el núcleo del proceso de fundición a presión a alta presión. Un pistón o émbolo fuerza el metal fundido hacia la cavidad del troquel a alta velocidad y presión. Este paso determina si la pieza final de fundición cumple con las especificaciones o falla.
Cómo la máquina de fundición a presión llena la cavidad
La máquina de fundición a presión llena la cavidad mediante una secuencia precisa. Primero, se dosifica una cantidad medida de metal fundido en el manguito de perdigones, que a menudo se regula térmicamente para minimizar la deformación. Luego, un émbolo impulsa la masa fundida a través de la camisa de granalla y el sistema de compuerta en dos fases.
Disparo lento (precarga) : el émbolo avanza a menor velocidad para controlar la formación de ondas, limitar el atrapamiento de aire y colocar el metal cerca de la compuerta.
Disparo rápido (llenado): el émbolo cambia a alta velocidad y una vez que la masa fundida se acelera a través de la compuerta, la velocidad del pistón en esta segunda fase combinada con el diseño de la compuerta de inyección impulsa el llenado de la cavidad del troquel.
Después del llenado, se aplica una presión de intensificación para empaquetar el metal a medida que se solidifica, lo que mejora la precisión dimensional y reduce la variabilidad.
Los diferentes tipos de máquinas manejan este proceso de manera diferente. Las máquinas de fundición a presión de cámara fría colocan el metal fundido en una cámara de inyección separada, luego un ariete empuja verticalmente el metal hacia el interior de la matriz. Las máquinas de fundición a presión de cámara caliente funden el metal en un horno dentro de la máquina de fundición, y un sistema hidráulico inyecta el metal fundido directamente en la matriz a alta presión. Las máquinas de cámara fría son adecuadas para aleaciones de alta temperatura de fusión, como el aluminio, mientras que las máquinas de cámara caliente funcionan mejor con aleaciones de bajo punto de fusión, como zinc, estaño, plomo y magnesio.
Presión, velocidad y tiempo de ciclo
La presión de inyección, la velocidad de inyección y el tiempo del ciclo son los tres parámetros clave del proceso de fundición a presión a alta presión. La presión de inyección impulsa el metal fundido hacia la cavidad del molde y llena rápidamente la geometría de la pieza. Las presiones de inyección típicas en la fundición a presión a alta presión oscilan entre 10 y 175 MPa, o entre 1500 y 25 000 psi.
Método
Tiempo de ciclo
Fundición a presión de alta presión
Rápido (segundos)
Fundición a presión a baja presión
Moderado (1 a 3 minutos)
Fundición a presión por gravedad
Más lento (de 2 a 5 minutos o más)
La velocidad de inyección controla la rapidez con la que el metal ingresa al molde. Para la mayoría de las aplicaciones, la velocidad de inyección óptima es de aproximadamente 50 a 300 mm/s . Las velocidades demasiado altas pueden causar defectos en la superficie y marcas de hundimiento porque es posible que el material no fluya uniformemente y se enfríe rápidamente. Las velocidades demasiado bajas pueden provocar un llenado incompleto del molde y bolsas de aire.
La presión de mantenimiento es la fuerza mantenida después de la inyección para compactar el molde y compensar la contracción del material. Una presión de mantenimiento ajustada correctamente evita la deformación y garantiza dimensiones estables del molde, normalmente entre el 70% y el 80% de la presión de inyección máxima. Una presión de mantenimiento demasiado alta puede provocar tensiones internas, mientras que una presión de mantenimiento demasiado baja puede perjudicar el llenado del molde.
El tiempo de ciclo en la fundición a presión a alta presión está determinado principalmente por el tiempo de disparo , incluida la velocidad del pistón de las fases 1 y 2, el punto de conmutación, la velocidad de la compuerta, el tiempo de llenado y el tiempo de retención. El tiempo de llenado es la ventana en la que se debe llenar la cavidad antes de que la congelación interrumpa el flujo. Si es demasiado largo, es más probable que se produzcan defectos como cierres en frío o un llenado incompleto. El tiempo de retención permite que la presión estabilice las dimensiones y apoye la solidificación. Si es demasiado largo, aumenta el tiempo del ciclo sin mejorar la pieza. Se logran ciclos más rápidos acortando el tiempo ineficaz en lugar de llevar cada configuración al extremo.
Paso 4: enfriamiento y solidificación
Tras la inyección, el metal fundido se enfría y solidifica en el interior del troquel para conseguir su geometría final. Esta etapa transforma la granalla líquida en una pieza rígida de fundición. Un control adecuado de enfriamiento y solidificación previene defectos y garantiza la precisión dimensional. El proceso también establece la estructura interna de la pieza fundida, lo que afecta la resistencia, el acabado de la superficie y el rendimiento de la pieza en servicio.
Enfriamiento controlado para la integridad de las piezas
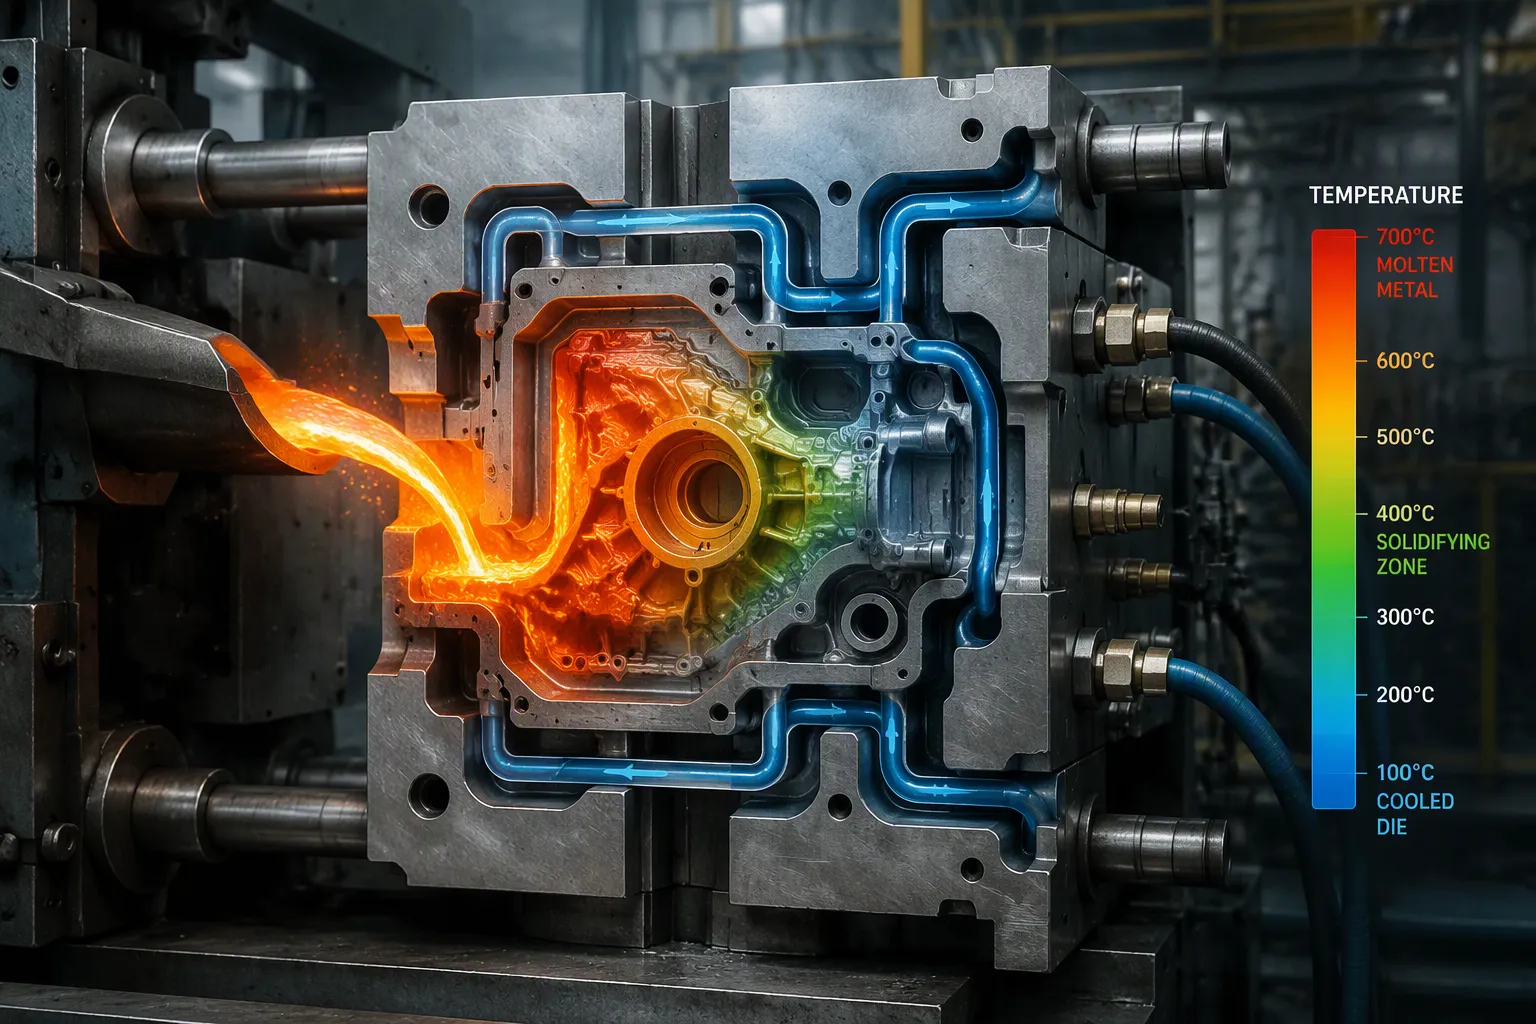
Los canales de enfriamiento dentro del troquel eliminan el calor a un ritmo controlado. El enfriamiento uniforme minimiza la contracción diferencial y las tensiones internas. Este enfoque reduce la deformación hasta en un 25% . La gestión controlada de la velocidad de enfriamiento también reduce la porosidad interna hasta en un 30%, porque el enfriamiento gradual ayuda a que los gases atrapados se disipen de manera más efectiva y produce piezas fundidas más densas. La optimización de la velocidad de enfriamiento para una solidificación uniforme reduce los defectos de contracción hasta en un 20%, ya que el enfriamiento uniforme minimiza las concentraciones de tensión que conducen al desgarro en caliente.
Defecto
Solución relacionada con la refrigeración
Efecto cuantificado
Warpage
Refrigeración uniforme mediante canales de refrigeración
Reduce la deformación hasta en un 25%.
Porosidad (superficial e interna)
Gestión controlada de la velocidad de enfriamiento
Reduce la porosidad interna hasta en un 30%.
Contracción y desgarro en caliente
Optimización de la velocidad de enfriamiento para una solidificación uniforme
Reduce los defectos de contracción hasta en un 20%.
Varias causas provocan la contracción y la porosidad en la fabricación de piezas fundidas a presión. El espesor desigual de las paredes hace que las secciones gruesas se solidifiquen más lentamente que las delgadas, creando puntos calientes. Una alimentación insuficiente no deja metal fundido para compensar la contracción durante el enfriamiento. Un diseño deficiente del sistema de enfriamiento crea velocidades de enfriamiento y cavidades internas inconsistentes. Un diseño de compuerta inadecuado evita que el flujo de metal llegue a áreas aisladas antes de congelarse. Las soluciones incluyen diseño uniforme de piezas, optimización de la refrigeración del molde con canales de refrigeración localizados, diseño de alimentación mediante desbordamientos o elevadores y herramientas de simulación que predicen áreas propensas a contraerse antes de fabricar las herramientas.
La deformación ocurre cuando el enfriamiento desigual o las tensiones residuales causan una deformación permanente de las piezas de fundición después de la expulsión. Este defecto es particularmente problemático en componentes de paredes delgadas o de geometría compleja donde las velocidades de enfriamiento diferenciales crean tensiones internas que superan el límite elástico del material. La prevención requiere una cuidadosa atención al diseño del sistema de refrigeración y al momento de la expulsión.
Tiempo de enfriamiento y equilibrio de temperatura del troquel
El tiempo de enfriamiento y la temperatura del troquel deben mantenerse en equilibrio. Enfriar el troquel aumenta rápidamente la velocidad de producción , pero el enfriamiento rápido provoca ciclos de expansión y contracción térmica que conducen a la pérdida de calor y acortan la vida útil del troquel. El uso de la temperatura del metal más baja posible reduce el estrés térmico en la matriz, ya que las aleaciones se congelan en un rango de temperaturas y permiten cierta flexibilidad. Dejar que el troquel se enfríe ligeramente antes de pulverizar reduce el choque térmico y la comprobación del calor. Una superficie de troquel más fría aún puede funcionar eficazmente con spray de troquel.
La selección del lubricante también es importante. La elección de los lubricantes y su tasa de dilución afecta la comprobación del calor de la superficie. Las proporciones más altas de agua a lubricante pueden requerir más mezcla para aplicar la película antiadherente necesaria, lo que puede aumentar las fluctuaciones de temperatura en la superficie del troquel. La economía de la fundición a presión depende de maximizar la vida útil de la matriz y al mismo tiempo mantener tasas de producción eficientes. El objetivo es encontrar el punto óptimo donde se optimice el costo de vida útil del troquel por ciclo más el costo del ciclo. Este equilibrio mantiene el proceso estable y protege el molde a lo largo de miles de ciclos.
Paso 5: Expulsión de las piezas fundidas
Una vez que el metal se solidifica, las mitades del molde se abren y la pieza fundida debe salir del molde. La eyección es el paso que libera la pieza sólida de la cavidad del troquel. Esta etapa afecta directamente la calidad de la pieza y el tiempo del ciclo en la fundición a presión de alta presión..
Cómo los pasadores eyectores liberan la pieza
Los pasadores eyectores son componentes esenciales del molde diseñados para empujar las piezas terminadas fuera de la cavidad del molde. Durante la expulsión, aplican una fuerza controlada en un momento cuidadosamente sincronizado para que la pieza se suelte sin sufrir daños. Se eligen diferentes diseños de pasadores, como pasadores cilíndricos estándar, hojas expulsoras para paredes delgadas y pasadores escalonados para formas complejas, en función de la geometría de la pieza. Los pasadores se colocan para empujar áreas fuertes como nervaduras o protuberancias, lo que ayuda a minimizar las marcas visibles de los pasadores y preservar la apariencia y estructura de la pieza.
La secuencia de expulsión sigue un orden preciso . El metal fundido se inyecta a alta presión en la cavidad del troquel. El metal se solidifica dentro del molde. Se abren las mitades del troquel. Los pasadores eyectores se activan y empujan contra la fundición solidificada. La acción de empuje libera la pieza fundida del molde. Se retira la pieza terminada y se prepara el troquel para el siguiente ciclo.
La expulsión mal controlada puede causar deformaciones o daños, especialmente en piezas fundidas de paredes delgadas o geométricamente complejas. La extracción y manipulación de piezas también añaden retrasos. La extracción manual agrega entre 10 y 20 segundos por ciclo , particularmente para geometrías complejas que requieren una manipulación cuidadosa. Los mecanismos automatizados de extracción de piezas eliminan los cuellos de botella en el ciclo de producción. Estos sistemas ayudan a los fabricantes que producen piezas fundidas a presión a mantener una producción constante.
Agentes de liberación y seguridad de piezas
Los agentes desmoldantes evitan que la pieza fundida se adhiera al troquel y protegen la superficie de la pieza durante la expulsión. Los tipos comunes incluyen ceras, ésteres grasos, siliconas, jabones metálicos y lubricantes para matrices a base de agua (WBD), que se han utilizado en la fundición a presión durante aproximadamente 40 años.
Utilizado en fundición de metales y fundición a presión.
Agente liberador de sacrificio
Aplicado para fundición de metales y fundición a presión.
Agente liberador de nitruro de boro (BN)
Contiene nitruro de boro hexagonal (h-BN); resistencia al calor hasta 1500°C; Maneja aleaciones de aluminio, diversos metales y vidrio de alto punto de fusión.
La aplicación adecuada del agente desmoldante protege cada pieza fundida a presión de rayones y adherencias. Un proceso de expulsión bien ajustado mantiene eficiente la fundición a presión a alta presión y prepara cada pieza fundida para el desbarbado y el acabado final.
Paso 6: Recorte y acabado de piezas fundidas a presión
Después de la expulsión, la pieza bruta todavía lleva material sobrante. El recorte elimina rebabas, canales y desbordamientos de la pieza. Se forma una llamarada cuando el metal se escapa entre las mitades del troquel. Los corredores son los canales que alimentan el metal fundido a la cavidad. Los desbordamientos capturan metal frío y gas atrapado. Los trabajadores recortan estas secciones y rebabas no deseadas utilizando troqueles, sierras o herramientas manuales. Una prensa de recorte a menudo realiza esta tarea a un gran volumen. El paso de recorte afecta directamente la precisión dimensional y la calidad de la superficie. Un mal recorte deja bordes afilados o daña la pieza. Un recorte adecuado prepara cada pieza fundida para la siguiente etapa de posprocesamiento.
Eliminación de Flash, corredores y desbordamientos
El proceso de recorte comienza tan pronto como la pieza sale del molde. Aparecen rebabas a lo largo de la línea de separación y es necesario eliminarlas con un troquel de recorte o una herramienta manual. Los corredores y desbordamientos se conectan a la fundición a través de compuertas. Los operadores separan estas secciones y devuelven la chatarra al horno de fusión. El desbarbado sigue al recorte. Este paso elimina los bordes afilados, las pequeñas rebabas y las zonas ásperas que quedan durante la operación de recorte. Los métodos de desbarbado incluyen acabado vibratorio, volteo y limado manual. Cada método se adapta a diferentes geometrías de piezas y volúmenes de producción. La fabricación de piezas de fundición a escala exige flujos de trabajo eficientes de recorte, desbarbado e inspección . Los sistemas automatizados aceleran estas tareas y reducen los costes laborales.
Tratamiento Superficial y Controles Finales
El acabado va más allá del recorte. Los tratamientos superficiales modifican la apariencia de la pieza , la resistencia a la corrosión, la resistencia al desgaste y la adhesión del recubrimiento. Las opciones comunes incluyen anodizado , recubrimiento en polvo, pintura, galvanoplastia, electroforesis, PVD, granallado y pasivación. El anodizado crea una capa de óxido sobre las superficies de aluminio para darle apariencia y protección. El recubrimiento en polvo aplica una capa protectora curada para carcasas de colores y componentes exteriores. La pintura favorece el color, el brillo, la textura, la marca y la protección. La galvanoplastia proporciona un acabado metálico y un rendimiento relacionado con la corrosión. El granallado elimina las incrustaciones, ajusta la textura y prepara las piezas para su posterior acabado. La selección depende de la aleación, la calidad de la fundición, el estado de la superficie y el entorno de aplicación.
Los controles finales confirman que cada producto de fundición a presión terminado cumple con las especificaciones. La inspección cubre dimensiones, acabado superficial y requisitos funcionales. Los equipos de control de calidad miden las características críticas y documentan los resultados. Este proceso de posmecanizado puede incluir mecanizado CNC para alcanzar tolerancias estrictas. Todo el proceso, desde la fundición a alta presión hasta el posmecanizado para crear el producto fundido a presión terminado, se basa en un control cuidadoso en cada etapa. Un socio confiable de fundición a presión gestiona el recorte, el desbarbado y la inspección para entregar piezas que satisfagan las necesidades del cliente.
Defectos comunes en el proceso de fabricación de piezas fundidas a presión
Los defectos en el proceso de fabricación de piezas de fundición rara vez aparecen de forma aleatoria. Cada uno se remonta a una etapa específica y cada uno tiene una solución conocida. Comprender la causa ayuda a los compradores y operadores a corregir el proceso en lugar de desechar piezas.
Porosidad, cierres en frío y errores de funcionamiento
La porosidad describe bolsas de gas o huecos de contracción dentro de una pieza fundida. El aire atrapado provoca porosidad del gas cuando falla la ventilación o la velocidad de inyección es demasiado alta. La porosidad por contracción se forma cuando las secciones gruesas se enfrían más lentamente que las delgadas y no queda metal fundido para alimentarlas. Los cierres en frío ocurren cuando dos frentes metálicos se encuentran pero no se fusionan, generalmente porque el metal se enfría durante un llenado lento. Los errores de ejecución dejan secciones sin llenar cuando la presión o la velocidad de inyección son demasiado bajas.
La prevención se vincula directamente con los pasos anteriores. Un diseño de ventilación adecuado en el molde permite que el aire escape durante la inyección. El diseño de compuerta equilibrada mantiene el flujo uniforme. El enfriamiento controlado reduce los huecos por contracción. El software de simulación predice estos problemas antes de cortar el acero, lo que reduce costosas pruebas de moldes.
Deformaciones, marcas de hundimiento y destellos
La deformación deforma una pieza después de su expulsión. La causa es un enfriamiento desigual o tensiones residuales, y las piezas de paredes delgadas son las que más sufren. El enfriamiento uniforme a través de canales bien ubicados reduce la deformación hasta en un 25%. Las marcas de hundimiento aparecen como depresiones poco profundas en secciones gruesas donde el material se aleja de la superficie. Una presión de sujeción correcta y un espesor de pared uniforme los previenen. La rebaba es un exceso de metal exprimido a lo largo de la línea de separación e indica matrices desgastadas, fuerza de sujeción baja o presión de inyección excesiva.
Estos defectos aumentan los costos y retrasan la entrega. Una rutina disciplinada de control de calidad los detecta a tiempo. El recorte y el desbarbado eliminan las rebabas y los bordes afilados, pero la prevención en las etapas de inyección y enfriamiento ahorra mucho más que volver a trabajar. confiable La fundición a presión depende del control de cada variable desde la fusión hasta la inspección final.
Elegir el socio de fundición a presión adecuado
Qué buscar en un proveedor
Un socio confiable aporta experiencia comprobada en cada etapa del proceso de fundición a presión. El proveedor adecuado comprende los planos de ingeniería y recomienda un método de fabricación adecuado para cada proyecto. Mantienen la consistencia dimensional de una producción a la siguiente. El volumen de producción también importa. Un socio capaz aumenta la producción sin sacrificar la calidad de las piezas.
El equipo y el control de calidad separan a los proveedores fuertes de los débiles. Una máquina de fundición a presión moderna y moldes en buen estado protegen las tolerancias a lo largo de miles de ciclos. El proveedor debe proporcionar documentación de inspección y calidad adecuada para cada lote. Las capacidades de acabado también cuentan. El recorte, el desbarbado y el posprocesamiento pertenecen dentro de la solución de fabricación, no fuera de ella. Un socio que considera estos pasos como una ocurrencia tardía crea retrasos y defectos. Los proveedores sólidos también se comunican claramente cuando surgen problemas técnicos y respaldan la producción después de la primera muestra aprobada.
Preguntas que debe hacerse antes de comprometerse
Los compradores deben hacer preguntas directas antes de firmar un contrato. Las respuestas claras revelan si un proveedor puede llevar un componente a lo largo de todo su proceso de fabricación.
¿Puede el proveedor entender el dibujo de ingeniería?
¿Puede el proveedor recomendar un proceso de fabricación adecuado?
¿Puede el proveedor mantener la consistencia dimensional?
¿Puede el proveedor manejar el volumen de producción requerido?
¿Puede el proveedor proporcionar documentación adecuada de inspección y calidad?
¿Puede el proveedor comunicarse claramente cuando hay un problema técnico?
¿Puede el proveedor respaldar la producción después de la primera muestra aprobada?
Un socio fuerte mejora las decisiones de diseño antes de que comience la producción. Abordan las consideraciones de herramientas de manera temprana, lo que reduce los cambios e interrupciones innecesarios. Mantienen las especificaciones y la repetibilidad estables en todas las tiradas. También planifican operaciones secundarias y de acabado como parte de toda la solución. La confiabilidad, la comunicación y la capacidad de respuesta son tan importantes como la habilidad técnica.
La fundición a presión a alta presión premia esta disciplina. Un socio confiable previene los defectos antes de que ocurran y controla cada paso, desde el primer diseño del molde hasta la pasada final de desbarbado. Ese control protege las piezas de fundición, acorta los plazos de entrega y mantiene los costos de fundición predecibles. Los compradores que examinan cuidadosamente a los proveedores reciben piezas fundidas que cumplen con las especificaciones en la primera entrega.
El proceso de fundición a presión pasa por seis pasos: preparación del molde, fusión del metal, inyección, enfriamiento, expulsión y recorte y acabado. Esta descripción general del proceso muestra cómo cada etapa da forma a las piezas fundidas a presión. Cada paso afecta la calidad, el costo y el tiempo de entrega de estas piezas fundidas a presión. Cada decisión del proceso repercute en todo el casting. Un socio confiable aporta experiencia en fundición a presión a alta presión. Previenen los defectos antes de que ocurran. Su equipo controla el proceso de fundición desde el diseño del primer molde hasta el desbarbado. La fundición a presión a alta presión exige esta disciplina. El proceso protege las piezas de fundición a presión y acorta los plazos de entrega de cada pieza fundida. La fundición a presión a alta presión recompensa una planificación cuidadosa. Los lectores deben ponerse en contacto con una empresa de fundición a presión de confianza para su próximo proyecto.
Preguntas frecuentes
¿Cuánto tiempo dura el proceso de fundición a presión de principio a fin?
El tiempo del ciclo depende de la aleación y la geometría de la pieza. La fundición a presión a alta presión se ejecuta en segundos por disparo. La fundición a baja presión tarda entre uno y tres minutos. La fundición a presión por gravedad necesita de dos a cinco minutos o más. El recorte, el desbarbado y la inspección añaden tiempo después de la expulsión.
¿Qué causa la porosidad en las piezas de fundición?
El aire atrapado o una mala alimentación crean porosidad. La porosidad del gas se forma cuando falla la ventilación o la velocidad de inyección es demasiado alta. La porosidad por contracción aparece cuando las secciones gruesas se enfrían más lentamente que las delgadas. La ventilación adecuada, el diseño de compuerta equilibrada y el enfriamiento controlado previenen ambos tipos.
¿Por qué es importante el diseño del molde para la pieza final?
El diseño de moldes establece la forma, las características y las tolerancias de cada pieza fundida. La ubicación de la puerta controla el flujo de metal. La ventilación libera aire atrapado. Los canales de enfriamiento gobiernan la solidificación. La ubicación del pasador eyector afecta la apariencia de la superficie. Los ingenieros confirman la línea de separación antes de cortar acero.
¿Qué aleaciones funcionan mejor para la fundición a presión a alta presión?
Las aleaciones de aluminio, zinc y magnesio dominan el proceso. La aleación de aluminio 380 ofrece un sólido equilibrio entre propiedades y coste. El zinc se funde a temperaturas más bajas y prolonga la vida útil de la herramienta. El magnesio ofrece la densidad más baja. Las máquinas de cámara fría son adecuadas para el aluminio, mientras que las de cámara caliente son adecuadas para el zinc.
¿Cómo se previenen los defectos antes de que ocurran?
La prevención comienza en el diseño del molde y continúa en cada etapa. El software de simulación predice áreas propensas a contraerse antes de cortar las herramientas. El enfriamiento uniforme reduce la deformación. La presión de sujeción correcta detiene las marcas de hundimiento. Una rutina de calidad disciplinada detecta los problemas a tiempo y protege las piezas de fundición.
EMAIL:
lh@longhuamachine.com
CONTAR:
+8619305527239
HABLA A:
First Western Building, Yanshan Industrial Park, Bengshan District, Bengbu City, Provincia de Anhui
Longhua Die Casting Machine Co., Ltd fue fundada en Bengbu, provincia de Anhui, China. Es una empresa profesional de alta tecnología dedicada al diseño, fabricación y venta de máquinas de fundición a presión de cámara fría y equipos periféricos de fundición a presión.

 Español